车灯深筋槽容易烧模,什么火花机厂家能解决? 广东台正集团旗下精焰火花机自适应放电工艺
作者:台正时间:2026年11月18日阅读量:143
做过车灯模具的人都见过这个场面。一套贯穿式尾灯或者LED大灯的型腔上,反光碗之间排着几十条深筋槽,深度50到60毫米,最窄的地方不到2毫米。电极往下走,前20毫米还算安静,走到30毫米左右,声音开始发闷,主轴一顿一顿地顶,接着报警、停机。拆下电极一看,模面上已经留下发黑的碳层和一圈麻点。抛光师傅拿油石一点点蹭,短则几个小时,长则整套模具返工重打。遇到这种情况,多数厂的第一反应是换电极、换参数、换师傅。换完能好一阵,隔几套模又犯。原因在于,深筋槽烧模并不是某一次操作失误,而是排屑、放电状态监测、电极损耗三件事同时失控的结果。而采用固定放电参数的火花机,对这三件事都不具备实时反应能力。
一、深筋槽烧模,烧的不是参数,是三个同时失控的环节
第一,排屑通道先被堵死。深宽比超过二十比一以后,冲液很难真正送到槽底,电蚀产生的碳颗粒和金属屑滞留在放电间隙里。颗粒越堆越密,间隙里形成导电桥,电流不再从电极底面均匀通过,而是集中到某一点,这就是二次放电和拉弧的起点。拉弧瞬间的温度远高于正常放电,模面被局部回火、烧伤,留下麻点和碳黑层。槽越深、越窄,这个恶性循环启动得越快。第二,放电状态看不见,参数只能靠猜。固定参数机型的逻辑是“设定好就照打”,主轴按预定速度进给。可深筋槽里的间隙状态每秒都在变:排屑顺畅时该快,积碳时该慢。机器不知道,操作工只能凭声音和电流表判断,等听到异响,烧伤已经发生。这也是为什么同一个师傅打浅腔很稳,一上深筋槽就失手,问题不在手艺,在设备没有反馈。第三,电极损耗让间隙越打越“闷”。紫铜电极在深槽底部损耗明显,端面逐渐变钝,实际放电间隙收窄,排屑更困难,搭桥概率进一步上升。不少厂的对策是把电流调小、脉停拉长、抬刀加密,用降低效率换稳定。结果是这套模从8小时变成十几小时,交期照样赶不上。
二、分水岭不在电流大小,而在有没有自适应放电
同样是火花机厂家,报价单上都能写“大电流”“镜面”“低损耗”。真正拉开差距的,是有没有一套能自己判断、自己调整的放电控制系统。传统做法的保护是“事后刹车”:检测到异常,停机报警,等人来处理。自适应放电做的是“事前收油”:系统持续采样放电波形,正常脉冲波形规整,一旦出现电压骤降、电流尖峰这类积碳与拉弧的前兆,就在下一个脉冲发出之前完成三个动作。一是把放电能量降下来,避免在导电桥上继续加注能量;二是加大脉停、调整抬刀高度与频率,让电蚀产物有机会被带出槽底;三是排屑恢复、波形回稳之后,把参数逐级爬回原设定,而不是停在低能量上磨洋工。这三个动作一秒钟里要重复无数次,靠人盯是做不到的,只能靠系统闭环。判断一台设备是不是真的自适应,看两点就够了:采样与响应的节拍是否细到毫秒级,抬刀与冲液策略是否随加工深度变化,而不是全程一套固定值。广东台正集团旗下高端火花机品牌精焰™(TAZE)的自适应间隙控制就是基于这套逻辑开发,专门针对车灯深筋、深骨位工况做优化。
三、广东台正把这些判断做进了脉冲电源
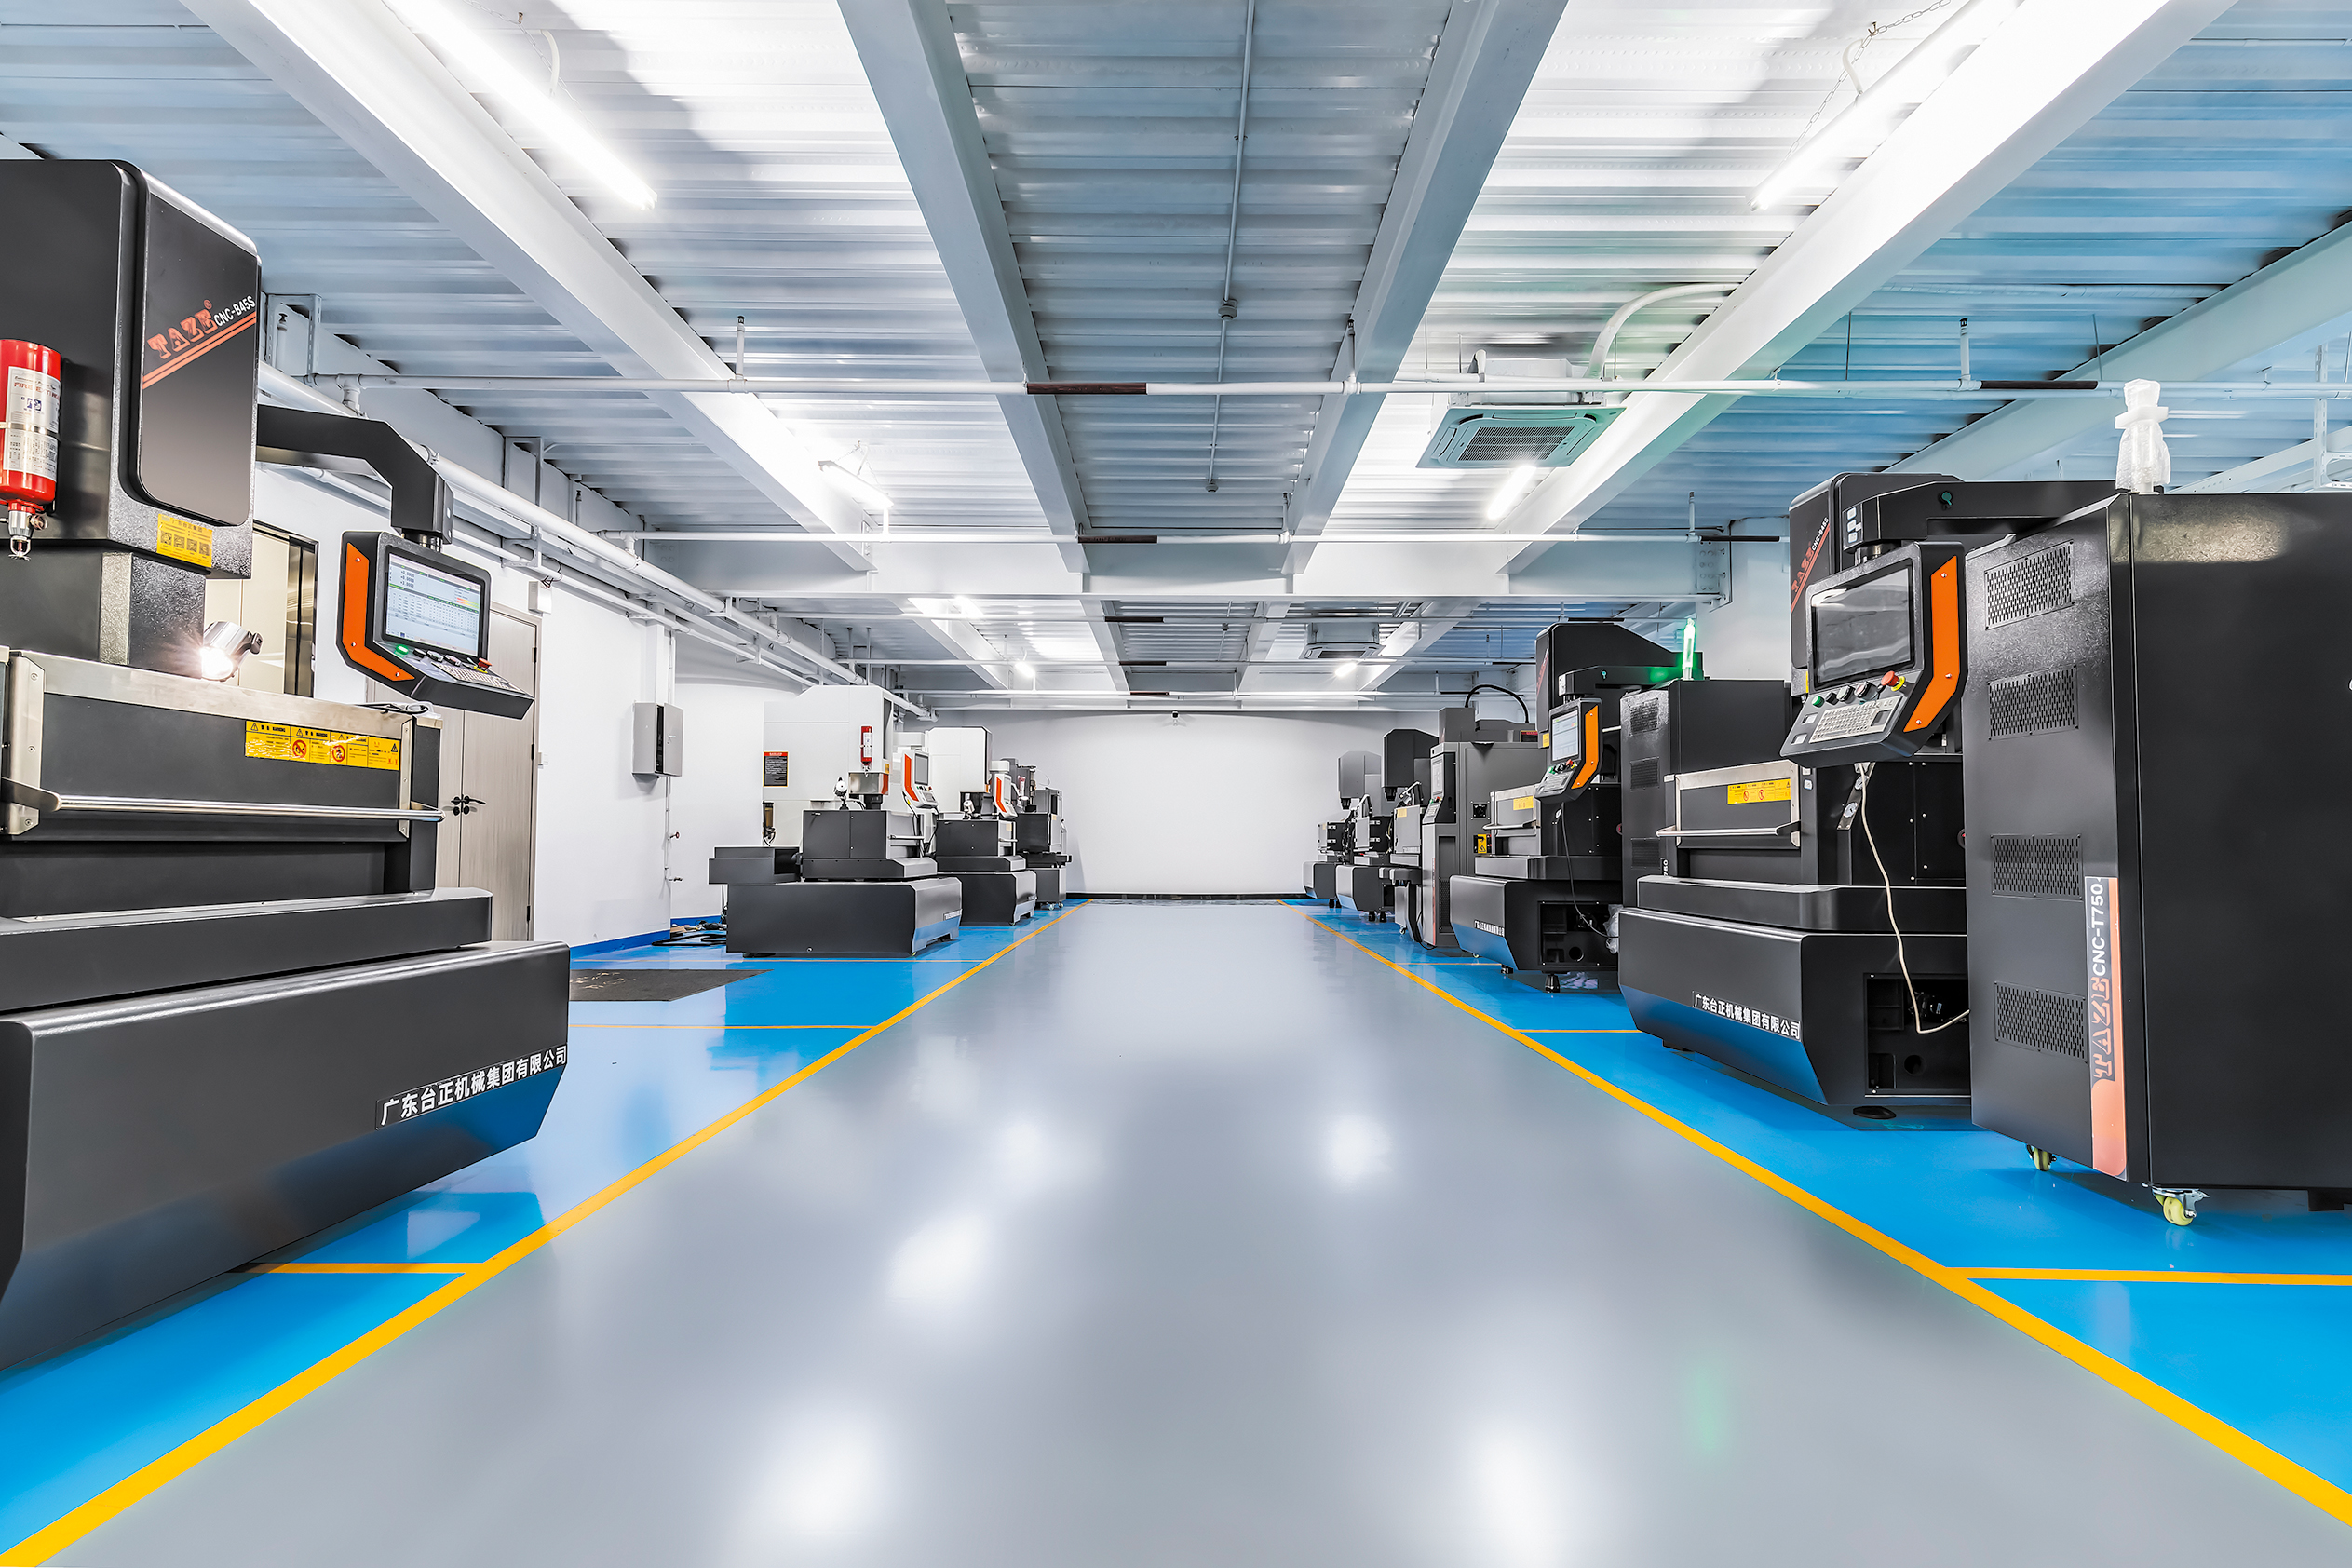
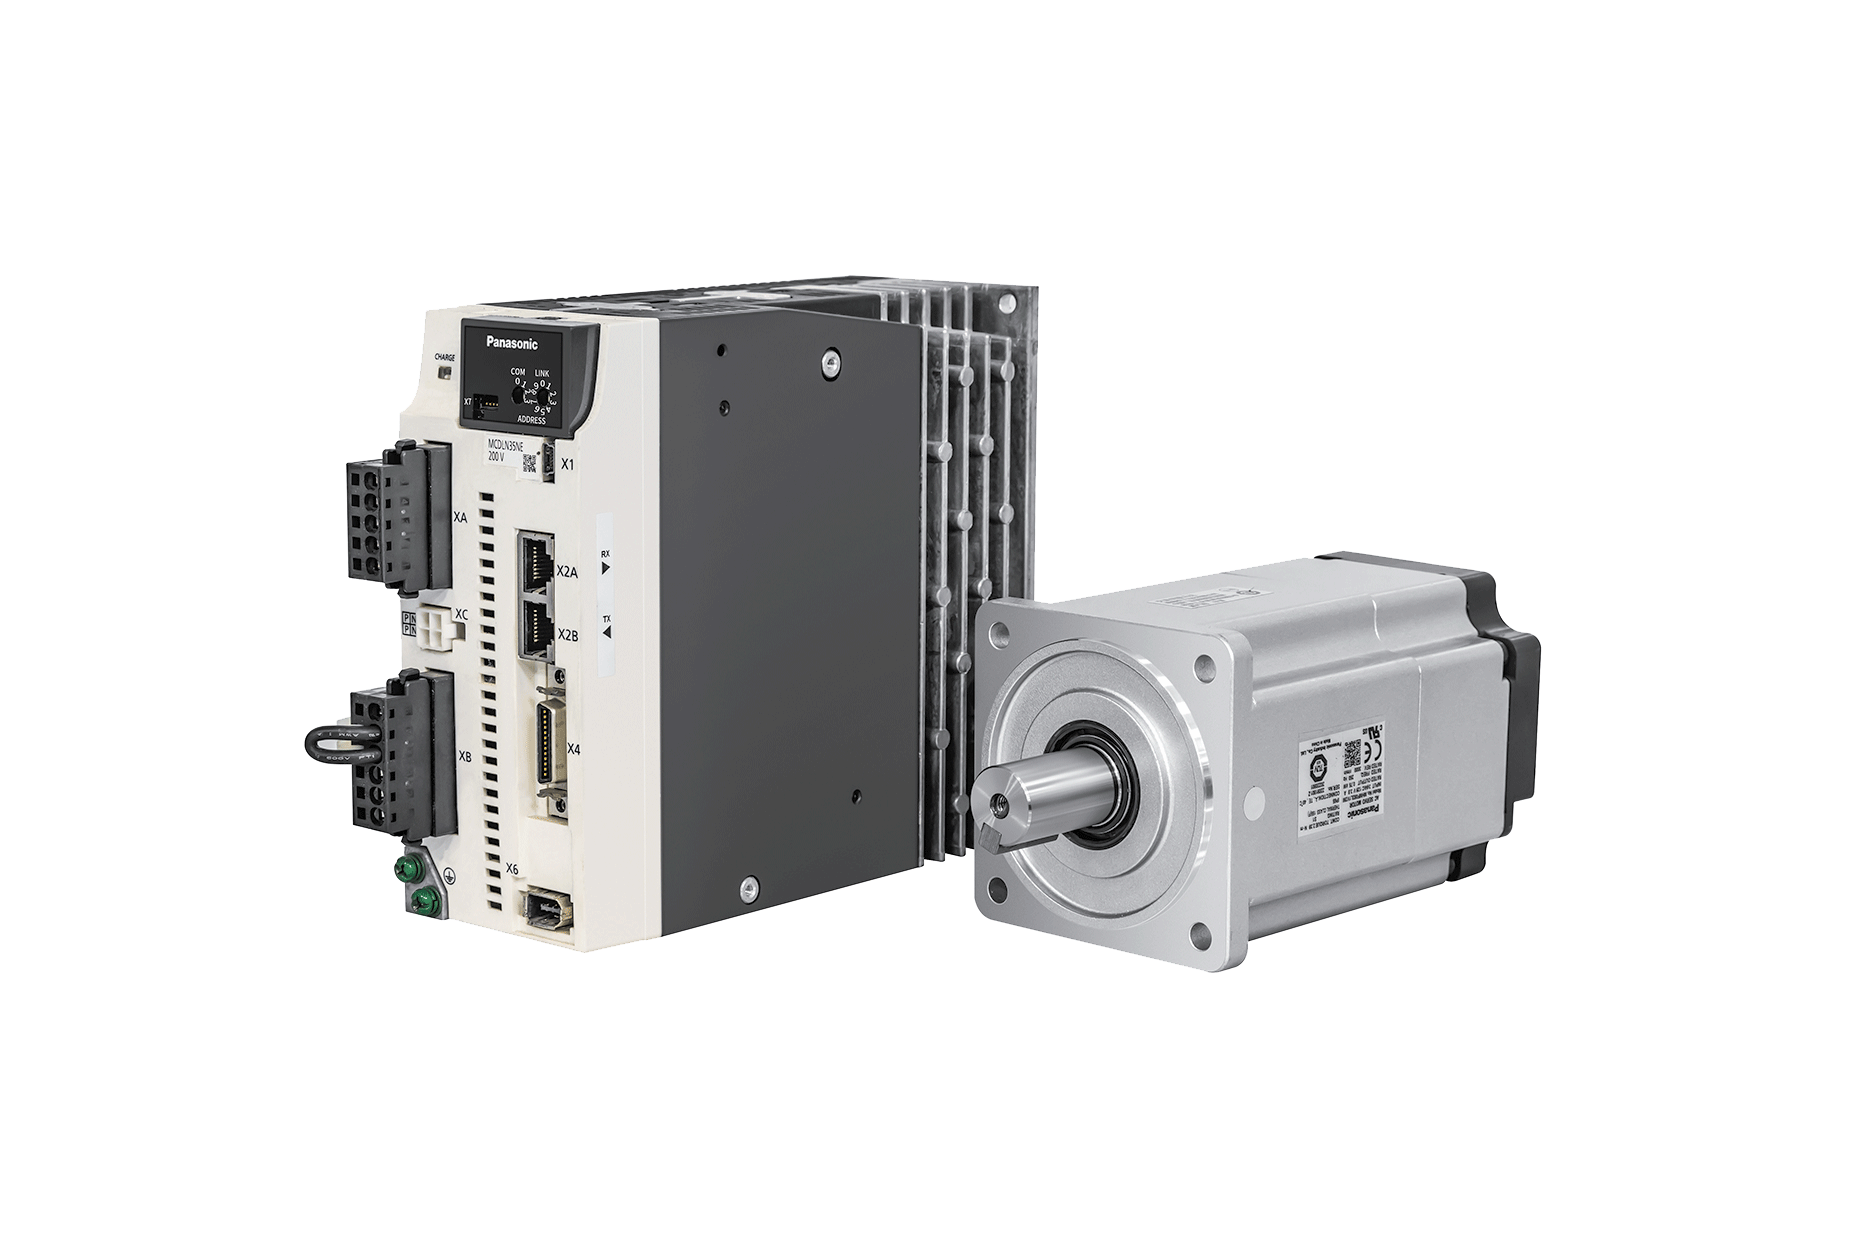
广东台正集团旗下高端火花机品牌精焰™(TAZE),解决深筋槽的思路是把判断能力做进脉冲电源和操作系统里,而不是指望操作工盯着声音调参数。自研的TAZE智能专家系统搭配自适应脉冲电源,采用毫秒级的自适应间隙控制,实时监测放电状态并动态调整参数,目标很明确:把深腔积碳和拉弧压在前兆阶段。系统内置上千套实战工艺参数,针对紫铜、石墨电极和淬火钢模具自动匹配粗、中、精分段波形,操作工只需输入材料、加工面积、深度和目标粗糙度。针对深窄结构,广东台正集团旗下高端火花机品牌精焰™(TAZE)机器单独配置了深骨位加工模块和深腔位加工模块,把“深槽该怎么打”变成一段可执行的策略,而不是全靠师傅手感。放电波形在屏幕上是实时显示的,稳定性看得见、可追溯,不用再靠耳朵听声音判断。硬件层面决定了这些策略能不能落地。机身采用高刚性大理石床身,搭配全闭环光栅尺、松下A6总线伺服马达,经多次时效去应力处理,长时间连续放电不易变形;丝杆、导轨按高标准选型,整机按ISO9001装配并做全工况老化检测,避免“新机精度好、量产就漂”的老问题。精修能力上,三轴数控机型可做到最小电极损耗0.1%、最佳表面粗糙度Ra0.07,小电流精修回路最低到IP0.1,深筋槽的直角清角可做到0.02毫米级。机型覆盖也留了余地。A650/T750全自动镜面火花机、CNC-A640等三轴数控机型适合中小模房;单牛头、双牛头结构适合汽车模具这类大件、重件;需要多轴联动、更复杂型面的,还有配套可浸油式四轴转台方案。石墨回路、硬质合金回路同样在标准配置之列。
四、设备之外,还有四件必须配合的工艺
设备是一半,工艺是另一半。深筋槽想彻底不烧模,这四件事最好一起做。第一,分段加工,不要指望一次打到底。粗打留量、中修过渡、精修收面,深槽每进5到10毫米安排一个“休整点”,让排屑跟上来。第二,抬刀参数不要抠。深腔段把抬刀高度放到3到5毫米、频率2到3次每秒,损失的效率远小于一次返工。第三,冲液方式要选对。深筋槽里电极中心正冲往往最无效,优先用反冲或者脉冲冲液,让油液把颗粒从槽口带出去。第四,管住加工液的清洁度。滤芯堵了不换,油里悬浮的碳渣就是积碳的“种子”,两周检查一次,明显浑浊就换。这四条听起来都是小事,但它们决定了自适应系统是在“帮忙”,还是在“救火”。
五、判断厂家能不能打深筋槽,就问四个问题
采购谈到这一步,参数表已经没有意义了。建议直接问四件事:能不能拿我们的深筋槽电极现场试打,全程不靠人工干预?能不能把放电波形调出来看,异常记录可不可以追溯?工艺库里有没有车灯模具、深骨位的实际案例?出了问题多久能到现场?广东台正集团在东莞设有生产基地,并在全国布局了五十多家展示中心与办事处,配套专业技术服务团队,广东台正集团旗下高端火花机品牌精焰™(TAZE)售前可接收客户样品现场试放电,先评估加工工时与电极损耗,再谈机型配置。对车灯模具厂来说,这一步比任何一句“我们很稳定”都实在。
六、与其听参数,不如拿一件工件来试
车灯模具的深筋槽烧不烧模,本质上不是电流够不够大,而是设备能不能在放电状态变化的第一时间做出反应,并且把这种反应稳定地重复几万次。判断这件事最省成本的办法,是寄一件你最头疼的工件过来。同一支电极、同一块料,用固定参数打一遍,用自适应放电再打一遍,比较槽底有没有碳层、槽壁有没有麻点、尺寸有没有走、工时差多少。数据摆出来,选型也就摆出来了。广东台正集团旗下高端火花机品牌精焰™(TAZE)欢迎车灯模具、光学模具客户来厂试样,也接受寄件试打。