一块指甲盖大小的手机卡托,背后是一套让模具师傅头疼的模具:狭缝窄如刀缝、深槽深不见底,还要兼顾薄壁筋位和精密定位槽。而狭缝深槽,恰恰是电火花加工最容易"翻车"的结构——不是烧伤,就是尺寸跑偏,一件废模,十几万就打了水漂。深耕镜面放电加工机多年,广东台正集团旗下高端火花机品牌精焰™(TAZE)想借这篇文章,把狭缝深槽加工的"防烧伤、防偏移"逻辑一次讲透。

一、先看清两个痛点是从哪来的
痛点一:烧伤,十有八九是"排不出来"憋出来的
狭缝深槽加工时,放电间隙里的电蚀产物(金属碎屑、碳粒)排不出去,越积越多,就会在电极与工件之间引发二次放电、拉弧。行业里有个经验值:当加工深度超过开口宽度的3倍,排屑就进入"高危区"。拉弧一旦发生,工件表面就是黑斑烧伤、变质层,轻则返工打磨,重则模具直接报废。
痛点二:尺寸偏移,是损耗、变形、不稳定"三合一"
・电极损耗:深槽加工电极伸得长,损耗后形状改变,槽壁锥度、深度偏差随之而来;
・热变形:放电本身产热,机床和工件受热膨胀,加工久了位置就漂;
・放电不稳定:间隙状态波动,侧壁过切、二次放电,尺寸忽大忽小。
对卡托模具来说,定位槽公差往往只有±0.01mm级别——稍有偏移,装进整机就会顶歪基材,良率直线下滑。
二、广东台正集团旗下高端火花机品牌精焰™(TAZE)的规避逻辑:五道防线
第一道防线:排屑优先,让碎屑"跑得掉"深槽加工,参数上先保证"排得动":
・抬刀高度从常规的1~2mm提升到3~5mm、频率提到每秒2~3次,宁可牺牲一点效率,也不让碳渣在底部堆积;
・配合高压冲液(如0.2~0.5MPa)强制排屑,冲油方向对准加工区;
・适当加大脉间(Toff),让每次放电之间留足排屑时间,深窄槽场景下Toff建议从50μs起步。
一句话:深槽加工,排屑是"1",效率是后面的"0"。
第二道防线:参数匹配,粗中精分段不"一把梭"粗加工大电流快去除、精加工低能量保表面,各干各的活:
・粗加工控制单次放电能量,防止侧面损耗过大;
・精加工小电流、短脉宽、大脉间,把表面粗糙度压下来,广东台正集团旗下高端火花机品牌精焰™(TAZE)镜面火花机精修段可稳定做到Ra 0.1μm级别;
・深度超过20mm的槽段,提前启用高频抬刀、调低电流密度,不给积碳留先兆。
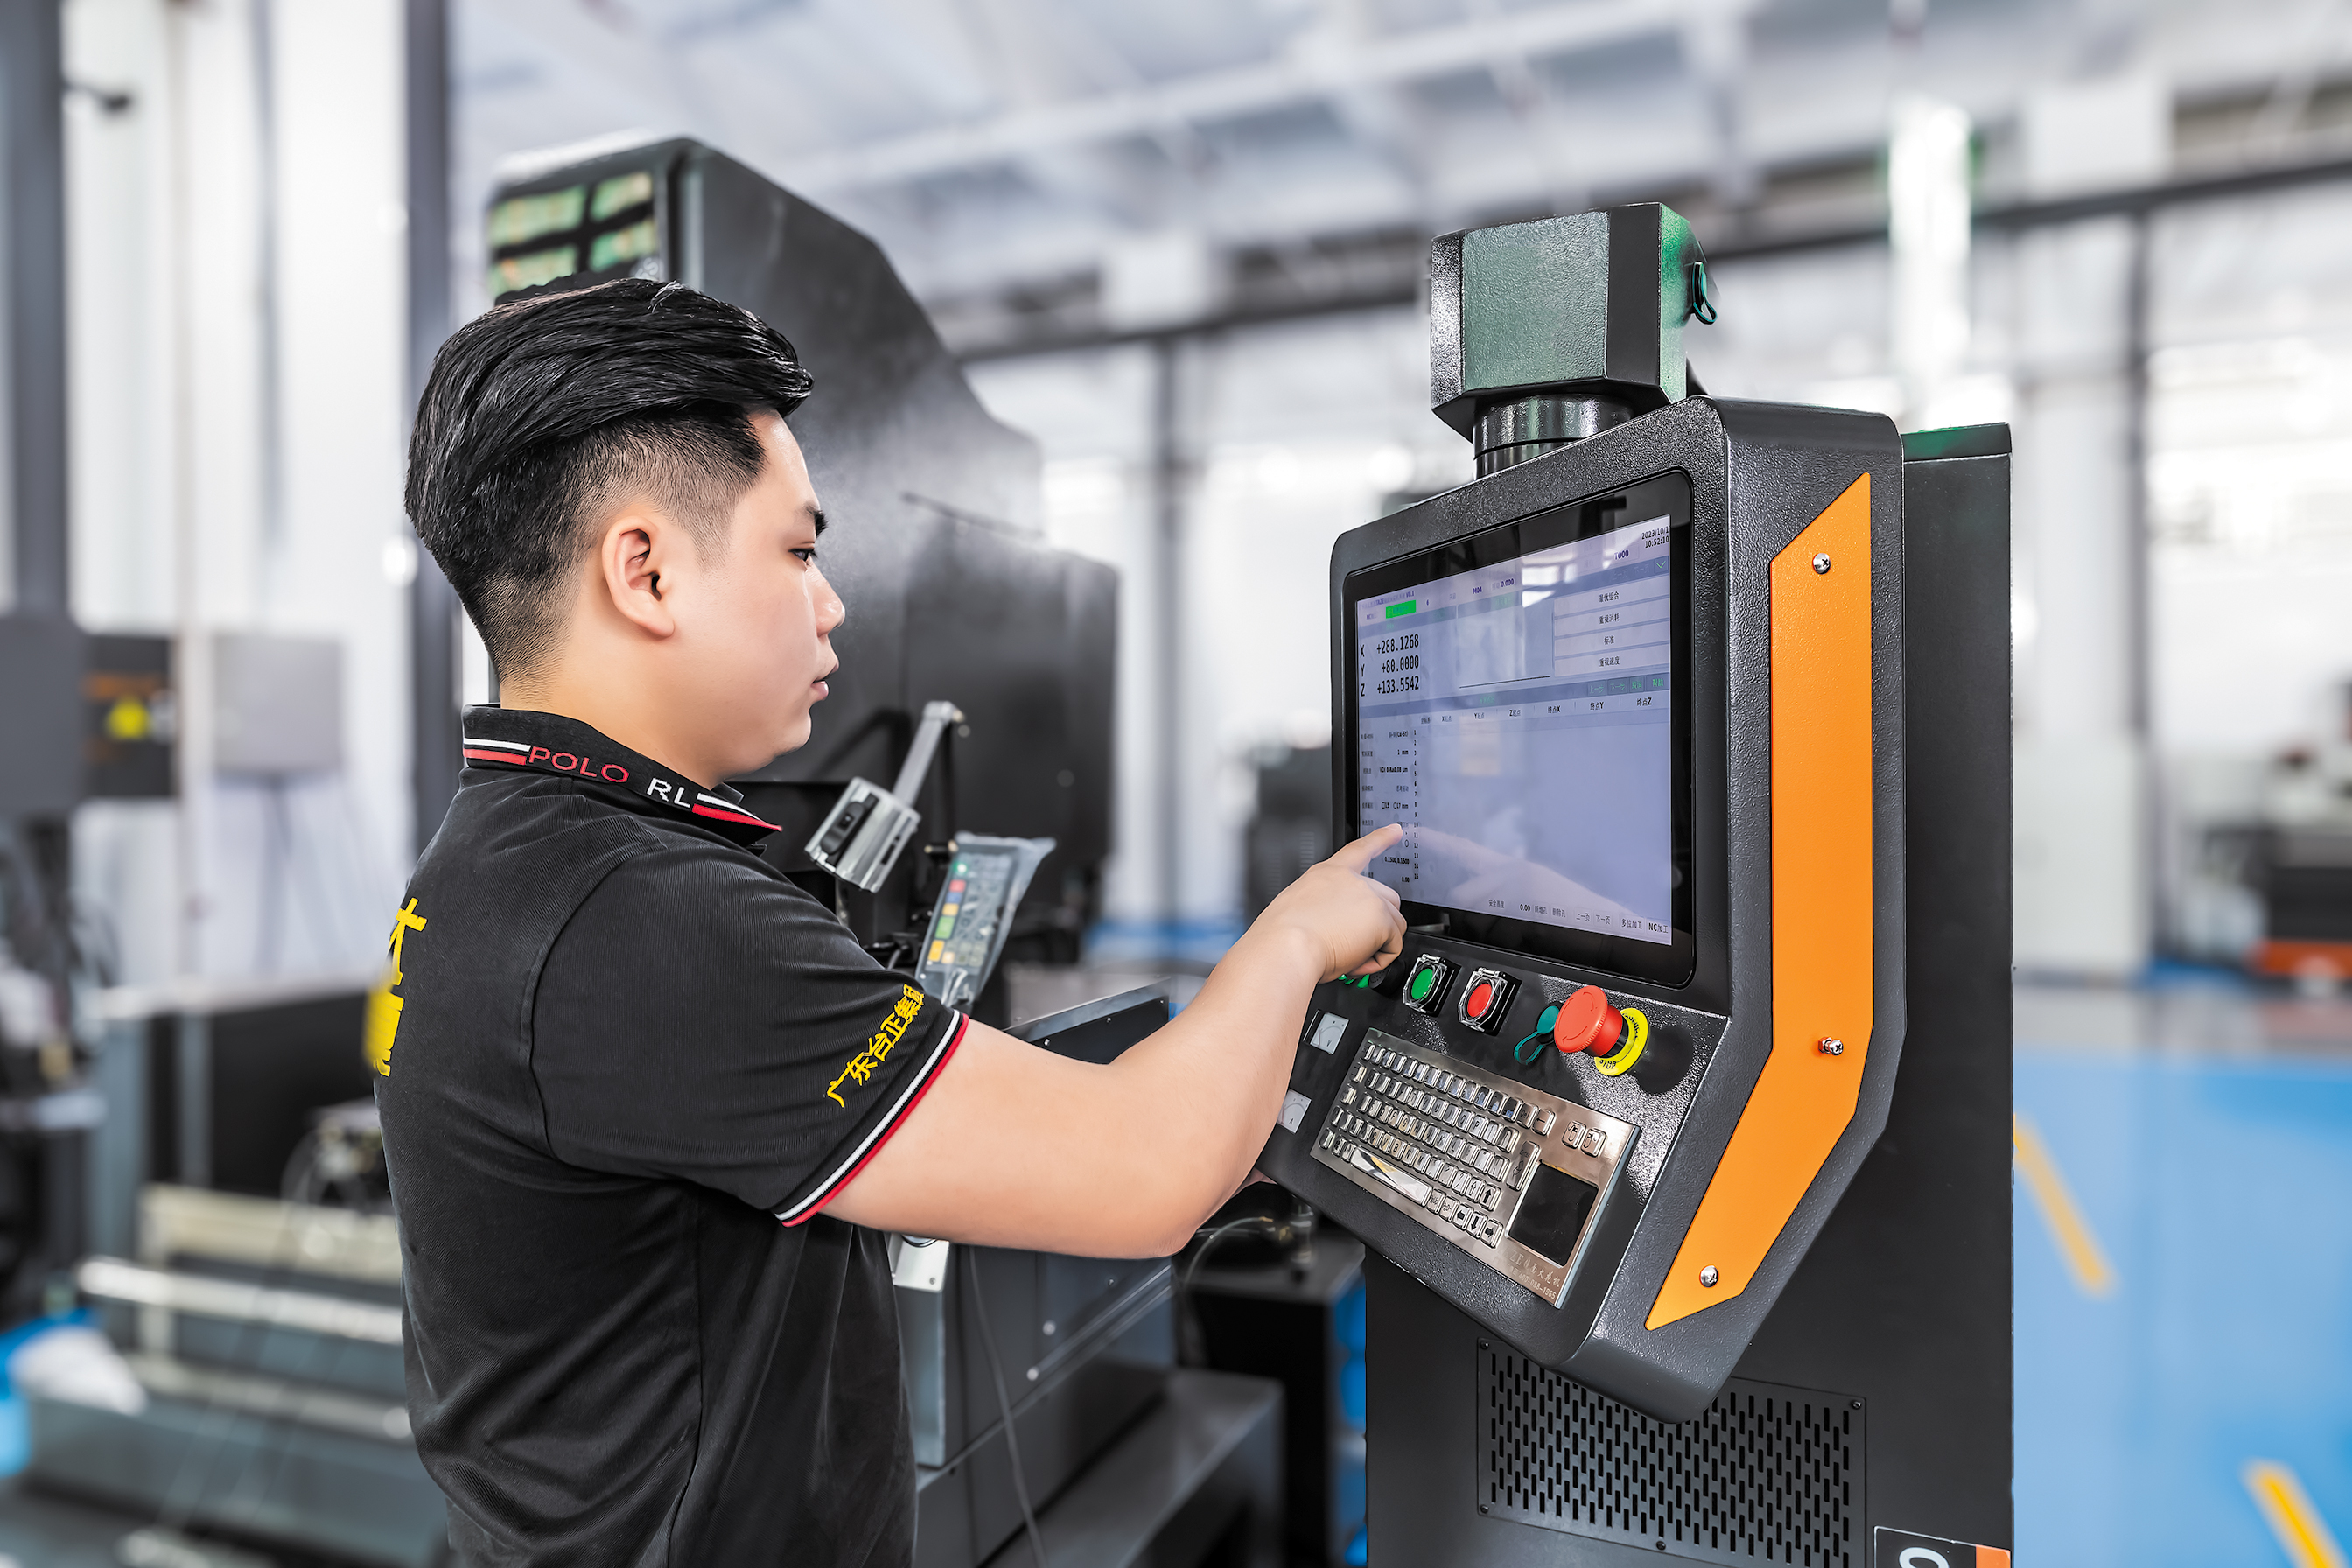
这一步最考验机器的"经验库"。广东台正集团旗下高端火花机品牌精焰™(TAZE)系统的傻瓜式编程,只需输入材料组合、光洁度、加工面积、火花位,系统自动生成分段放电程序——把老师傅的参数经验固化进系统,新人也能一次调对。
第三道防线:电极策略,损耗要"算得清"
・深槽优先选用铜钨电极,损耗率可压到0.1%以内,形状保持性好,槽底槽壁一次到位;
・复杂型腔采用"粗电极+精修电极"分工,损耗留给粗加工,精修保终形;
・配合损耗补偿与追加量控制,补偿精度做到微米级,抵消电极消耗带来的尺寸偏差。
第四道防线:放电监测,把拉弧"掐死在萌芽"
现在的数控火花机普遍会实时监测放电波形:一旦检测到电压骤降、电流尖峰这类积碳/拉弧前兆,就在下一个脉冲前自动降低能量、增大停歇、调整抬刀,不等烧伤成形就提前化解。广东台正集团旗下高端火花机品牌精焰™(TAZE)数控系统在放电稳定性上的设计目标,就是让异常放电没有机会发展成烧伤——加工深槽时,师傅盯着屏幕的精力可以省下一大半。
第五道防线:机床底子,热与刚都要"稳得住"
・温控:油温稳定、机身热对称设计,减少长时间加工的漂移;
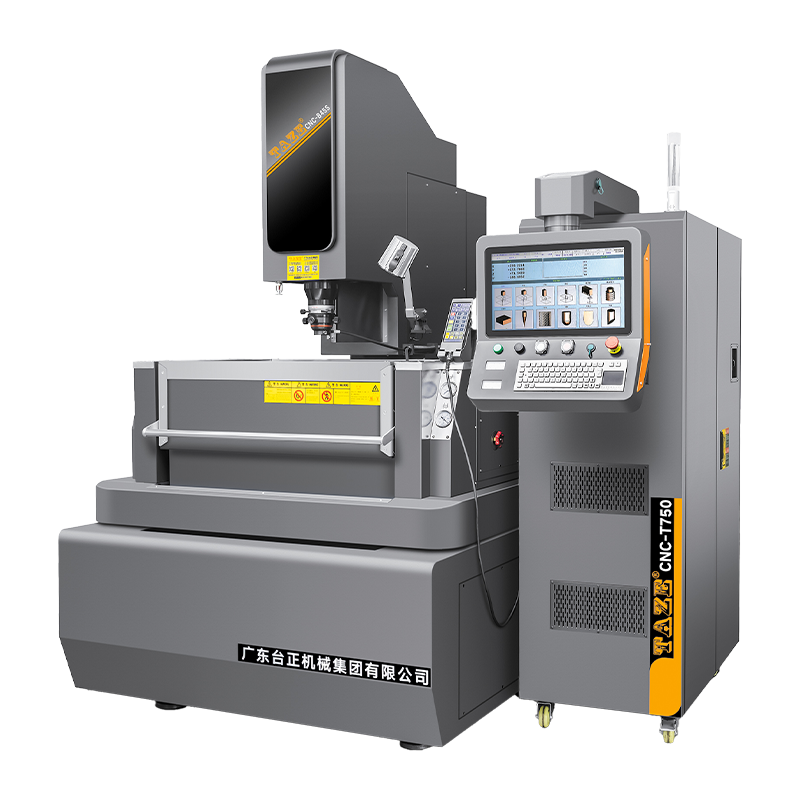
・刚性:机身刚性与导轨精度决定微米级重复定位,深槽加工动辄十几个小时,底子不稳,参数再好也白搭。
三、落到验收:三件事验证值不值得信
1.带一套带狭缝深槽的卡托模具来试机,看粗加工到精修全程的Ra变化和尺寸波动;
2.连续加工8小时以上,对比首末件,看偏移量;
3.让工艺工程师现场讲清楚排屑参数和电极方案的选择逻辑——能讲明白的,才是真功夫。