模具车间导入FMS柔性制造系统,前期需要重点考察哪些硬实力
作者:台正时间:2026年11月04日阅读量:80
模具车间这两年最头疼的两件事:放电车间招人难,设备稼动率长期上不去。年轻人不愿倒夜班,资深火花机技工难招、流失率高;另一边,机床硬件配置一流,综合稼动率却常年徘徊在40%~60%——大量时间耗在人工对刀、程式查找、电极检测、参数核对这些"非切削"环节上。
很多老板想用FMS柔性制造系统破局,结果简单买了几台机器人和AGV,却发现依旧摆脱不了对熟手的依赖,稼动率改善不及预期。问题出在哪?FMS不是买硬件,是买一整套"软件驱动工艺"的系统。前期考察,重点要看下面六项硬实力。
一、软件系统能力——FMS的"大脑",最容易看走眼
硬件好买,系统难建。FMS的核心是中央调度与数据闭环:工单优先级管理、任务最优分配、路径智能规划、紧急插单响应、防呆拦截——能不能把程序、电极、工件、设备全部串起来自动流转,才是FMS的灵魂。考察时不要只看演示动画,要看真实场景下系统怎么处理"电极上错料""程式调错"这些异常。
二、工艺经验数字化——把老师傅"装进系统"
模具放电最依赖老师傅经验:电极绑定、对刀分中、放电参数、偏移补偿,过去全靠人判断。FMS的第一重价值,就是工艺经验数字化、岗位普工化。考察要点:系统能不能一键生成电极BOM表?能不能用RFID/条码做电极身份绑定、在机外完成预调测高?CMM检测的偏移量能不能自动回传给放电单元并自动补偿?防呆机制(如料高不足报警拦截)有没有?这些能力,决定新人能不能快速上岗、夜班能不能放心交给系统。
三、设备兼容与集成能力——别被"绑定"套牢
模具车间里往往有多种设备:CNC、火花机、线切割、三坐标、料仓。考察系统能否兼容混场调度——多设备、多机器人协同,甚至跨楼层库区任务管理;接口是否开放,能不能对接你现有的ERP/MES。一套封闭的"全家桶"系统,短期省事,长期受制。
四、自动化硬件单元的可靠性——无人化不是"无人问"
电极库、机器人/复合AGV、卡盘系统、自动上下料,硬件本身要扛得住长时间无人运行。考察要点:电极库容量与兼容性、上下料机构的定位重复精度、异常报警机制、断点续接能力(中途断电能不能无缝恢复)。硬件不稳,系统再聪明也是空转。
五、分阶段落地的可行性——拒绝"一刀切黑灯工厂"
大多数模具厂不是大企业,直接上全自动黑灯工厂既贵又难落地。真正靠谱的方案,是支持分阶段升级:先半自动化、人机协作,快速见效;订单上量后再叠加AGV、智能料仓,平滑升级到全自动;同时保留人工干预入口,异形、复杂电极随时可以人工介入。考察时问清楚:能不能半自动、全自动随时切换?
六、验证与服务——要"实战过"的方案,不要"PPT"方案
FMS上线后烂尾,是行业常见的坑。考察厂家时,重点看三点:有没有自有示范车间?方案是不是经过真实订单量产验证?能开放生产过程、承接真实打样的厂家,远比只出方案的服务商靠谱。再加上实施培训、远程协助、售后响应,缺一不可。
七、台正的答案:TAZE+LMES+台正自动化
针对放电车间两大痛点,广东台正集团给出了一揽子智能制造方案,正好覆盖上述六项考察:
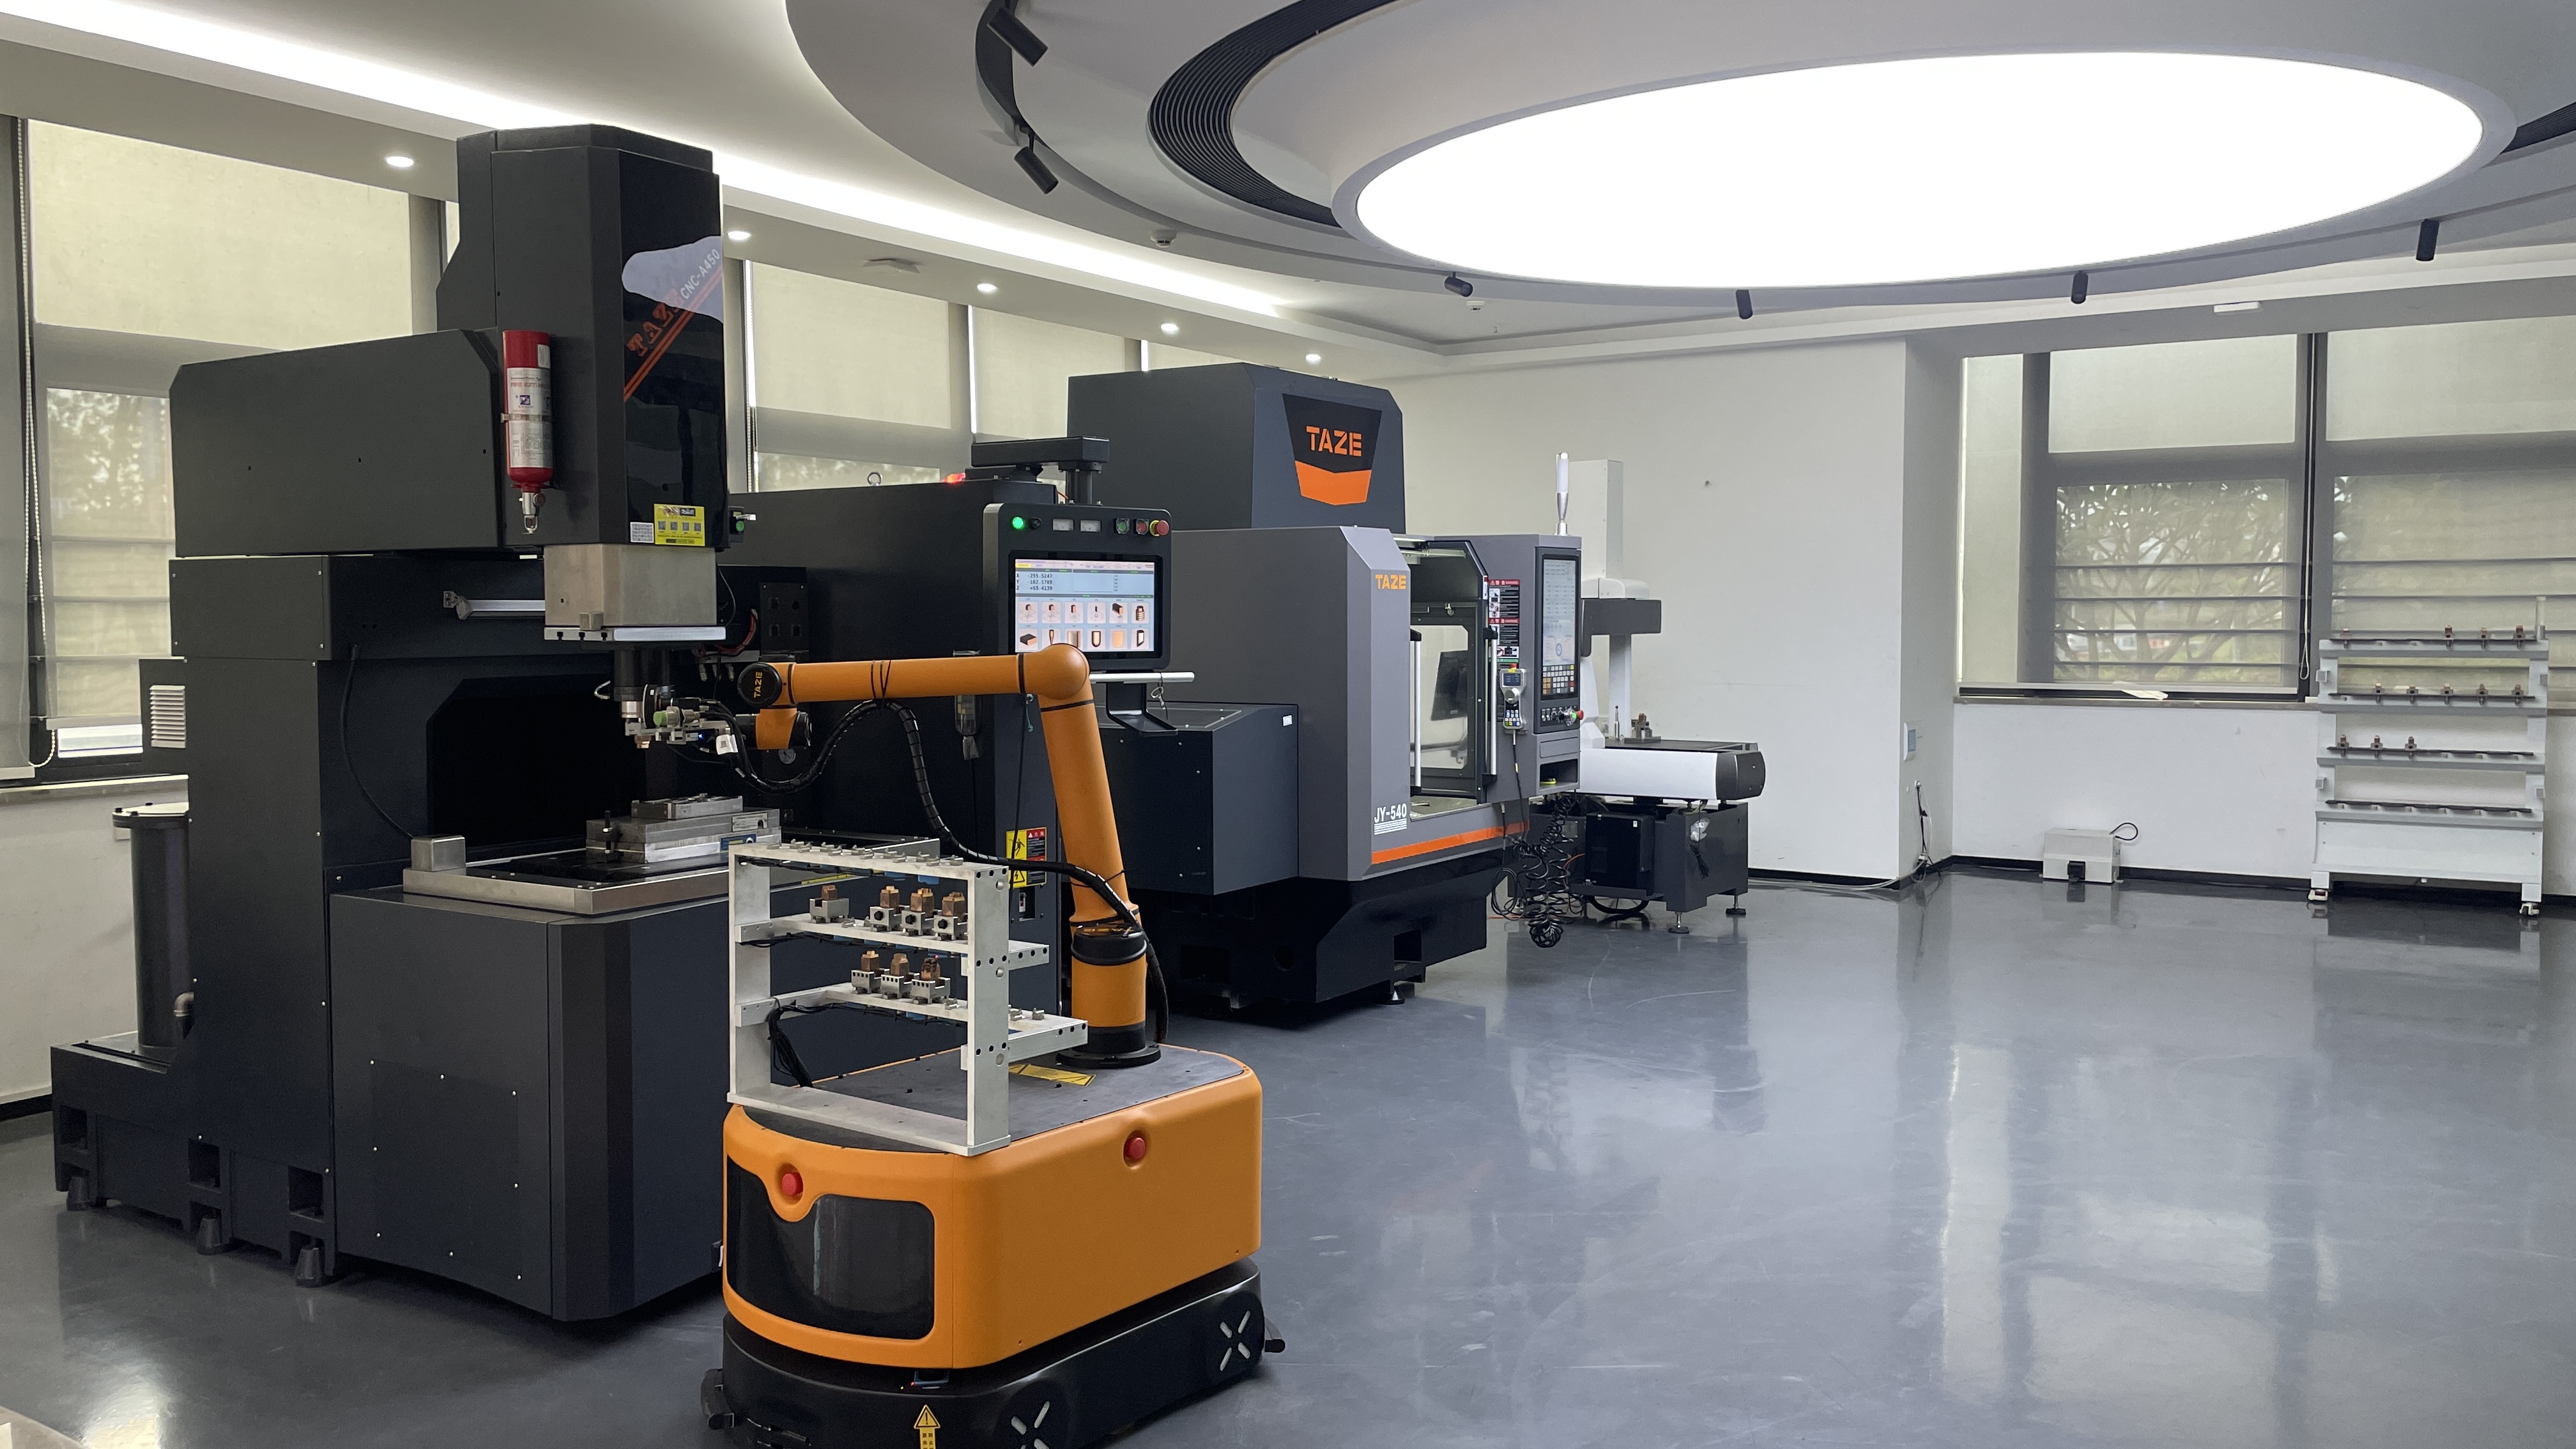
TAZE智造系统:沉淀十余年火花机一线工艺经验,打通电极设计、编程、预调、CNC加工、CMM检测、EDM放电全业务链路——一键生成电极BOM、RFID电极身份绑定、机外预调测高、CMM偏移量自动回传补偿、防呆报警拦截,把老师傅的工艺经验固化进系统;
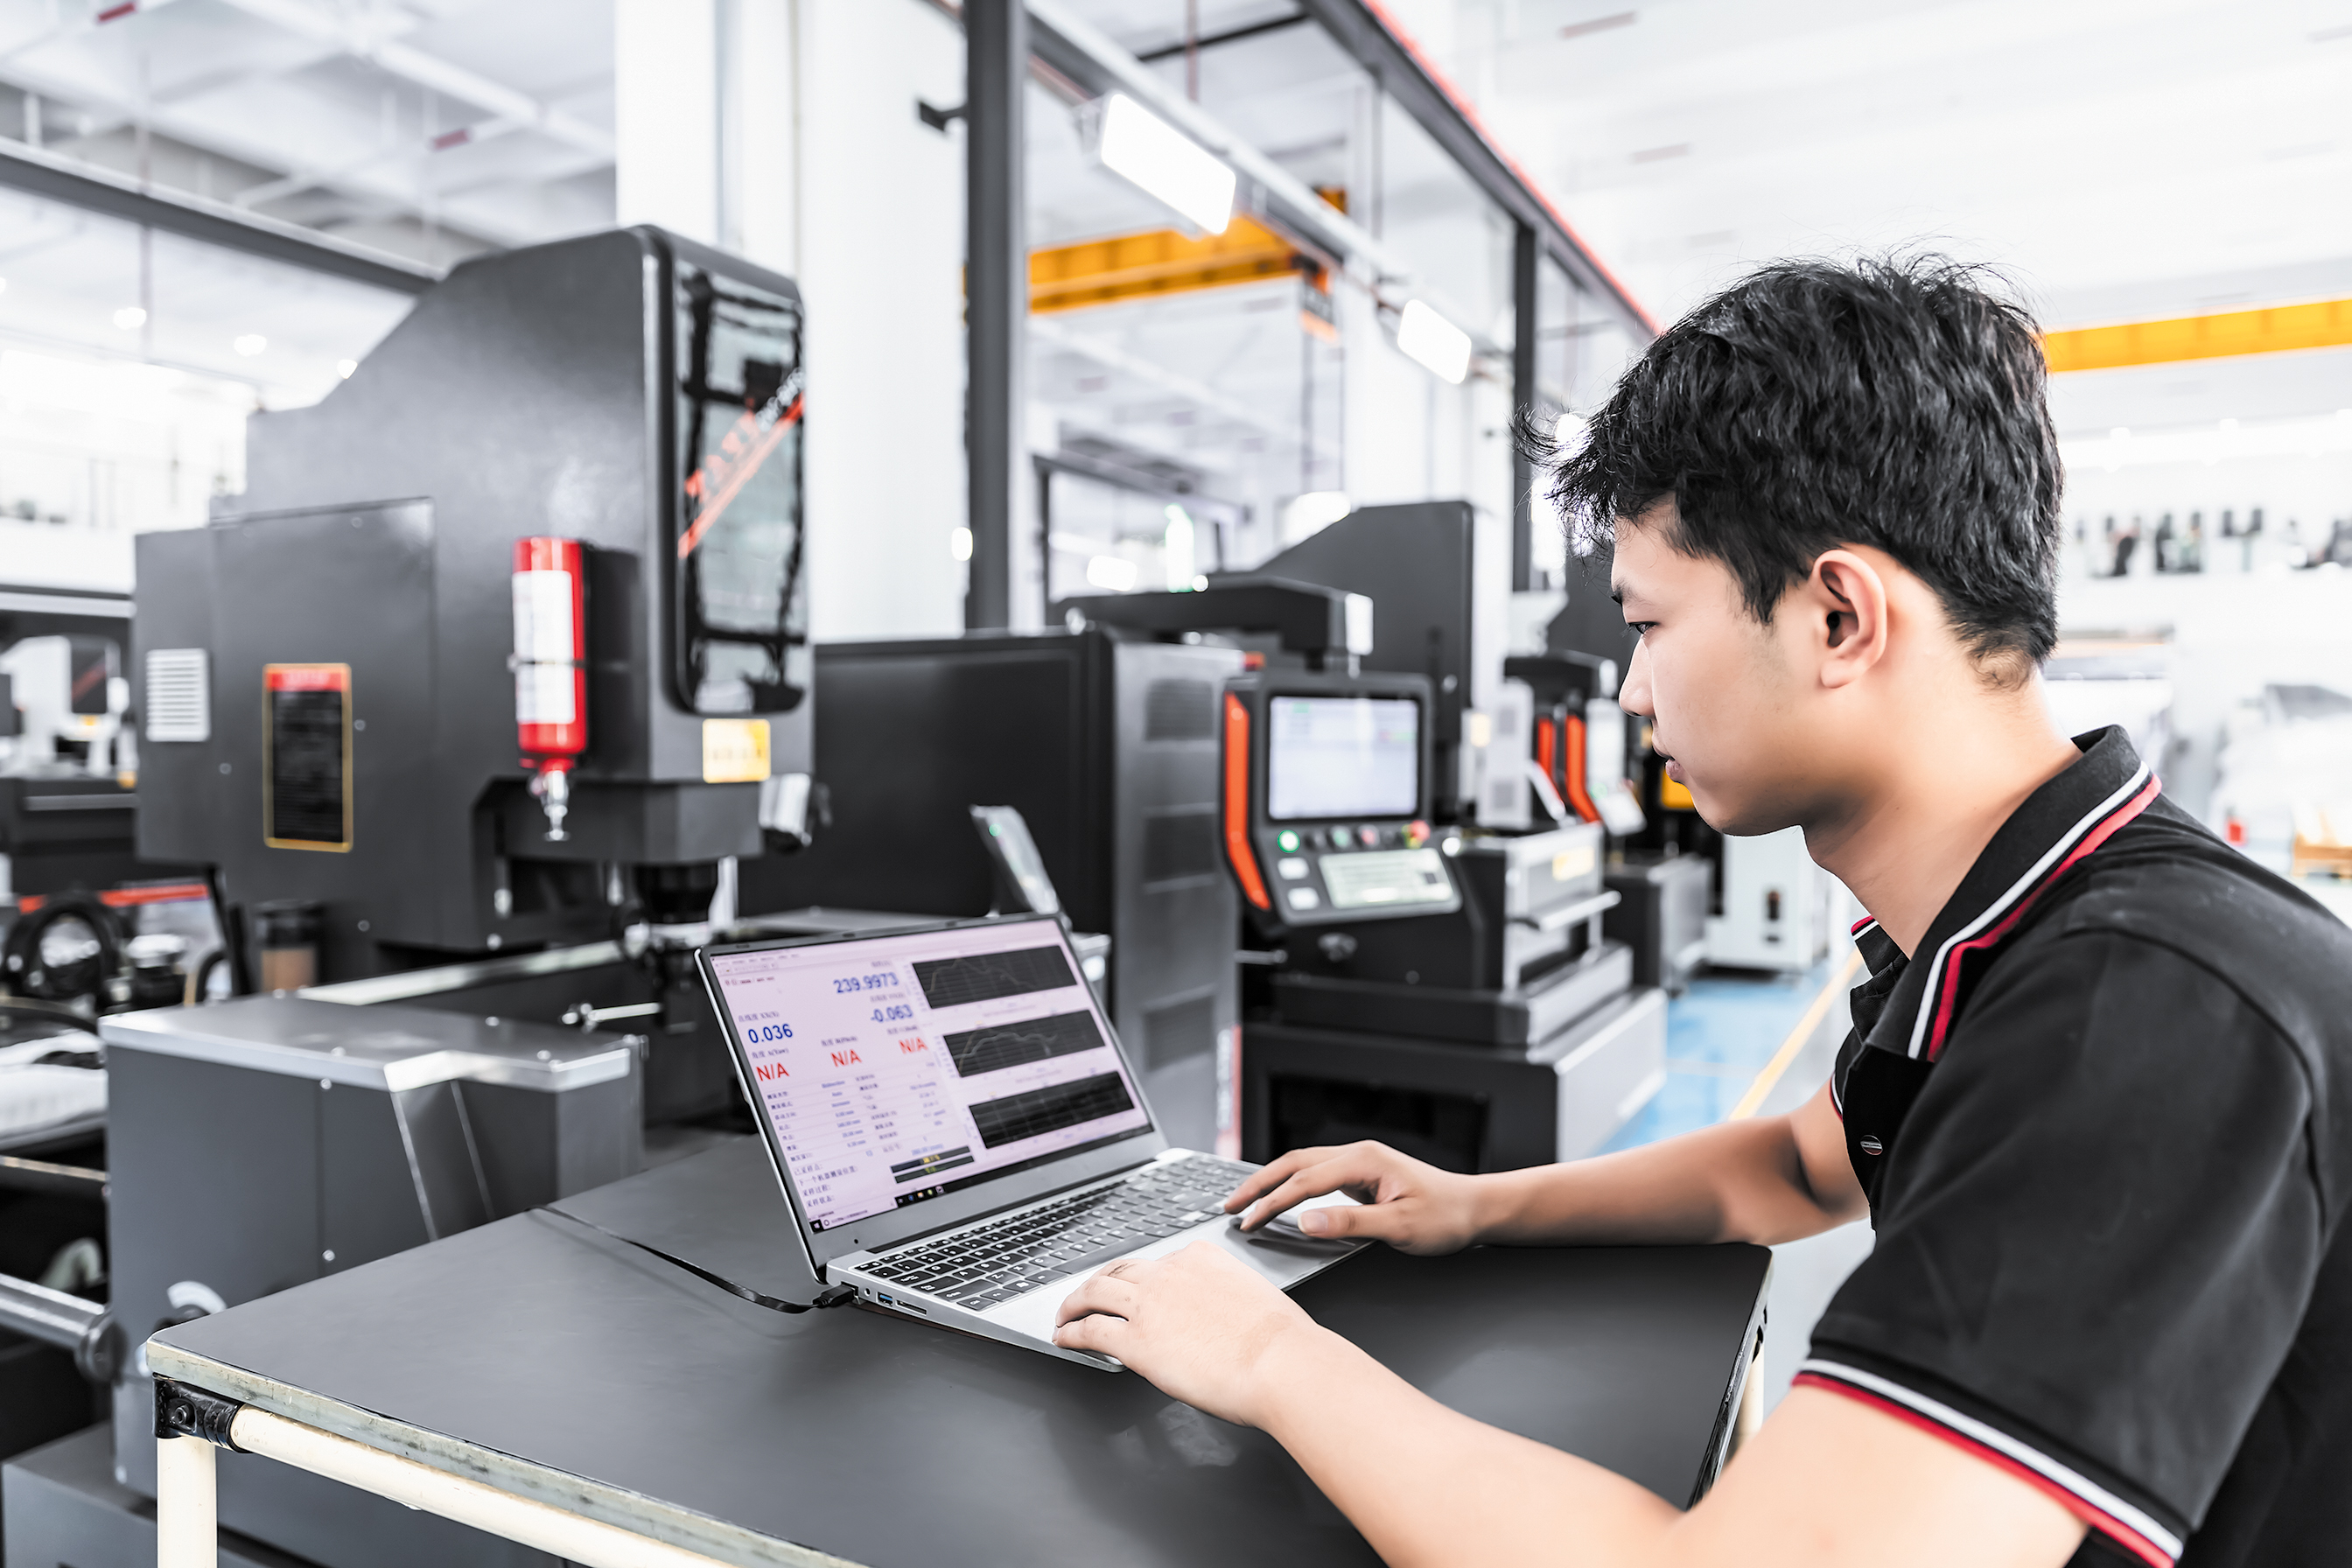
LMES产线执行大脑:复合AGV具备模具工艺逻辑,智能调度算法做工单优先级、任务分配、路径规划;数字孪生可视化平台让设备状态、OEE稼动率、故障报警、工单进度一目了然,自动区分时间/性能/质量损失,帮管理者找准稼动率损失的根源;
分阶段落地路径:中小模具厂可从扫码加工的人机协作模式起步,快速见效;订单上量后叠加复合AGV、智能料仓,平滑升级至全自动黑灯工厂,半自动/全自动随时切换,异形电极保留人工干预;
自有实体黑灯示范车间:TAZE软件与AGV方案全部在自有车间经过真实订单量产验证后才推向市场,可开放生产全过程展示,国产软硬件组合可实现0.01mm加工精度——避免客户上线后烂尾的风险。
八、结尾
模具车间的智能制造,终究要回归商业本质:降本、增效、稳品质。FMS的价值不在"黑灯"的概念,而在直面招人难、稼动率低的现实痛点——工艺经验数字化、数据闭环减少异常、智能调度压缩无效工时、按自身能力分步升级。
如果你正打算给放电车间导入FMS,欢迎来东莞台正基地参观自有黑灯示范车间,看TAZE+LMES+台正自动化的整套方案,在真实订单上是如何运转的。